在大型船舶建造中,为了降低船体自重,降低船舶重心,通常在水线以上的舱室使用大量的薄钢板。采用传统的电弧焊进行薄板焊接,往往会存在热输入大、焊接变形大、焊接效率低等问题,对舱室的总体精度及水平度造成严重不良影响,而激光复合焊的应用可以极大地压缩船舶建造周期,极高地提升焊接速度和焊缝深度,并降低后续费用。
薄板片体焊接产线采用大功率激光复合焊智能装备,通过机器对焊接过程热输入和装配精度的精准控制,最大程度减小了生产过程中的形变,并应用工业物联网技术、智能总控系统、物流系统等,实现了生产的自动化、数字化。
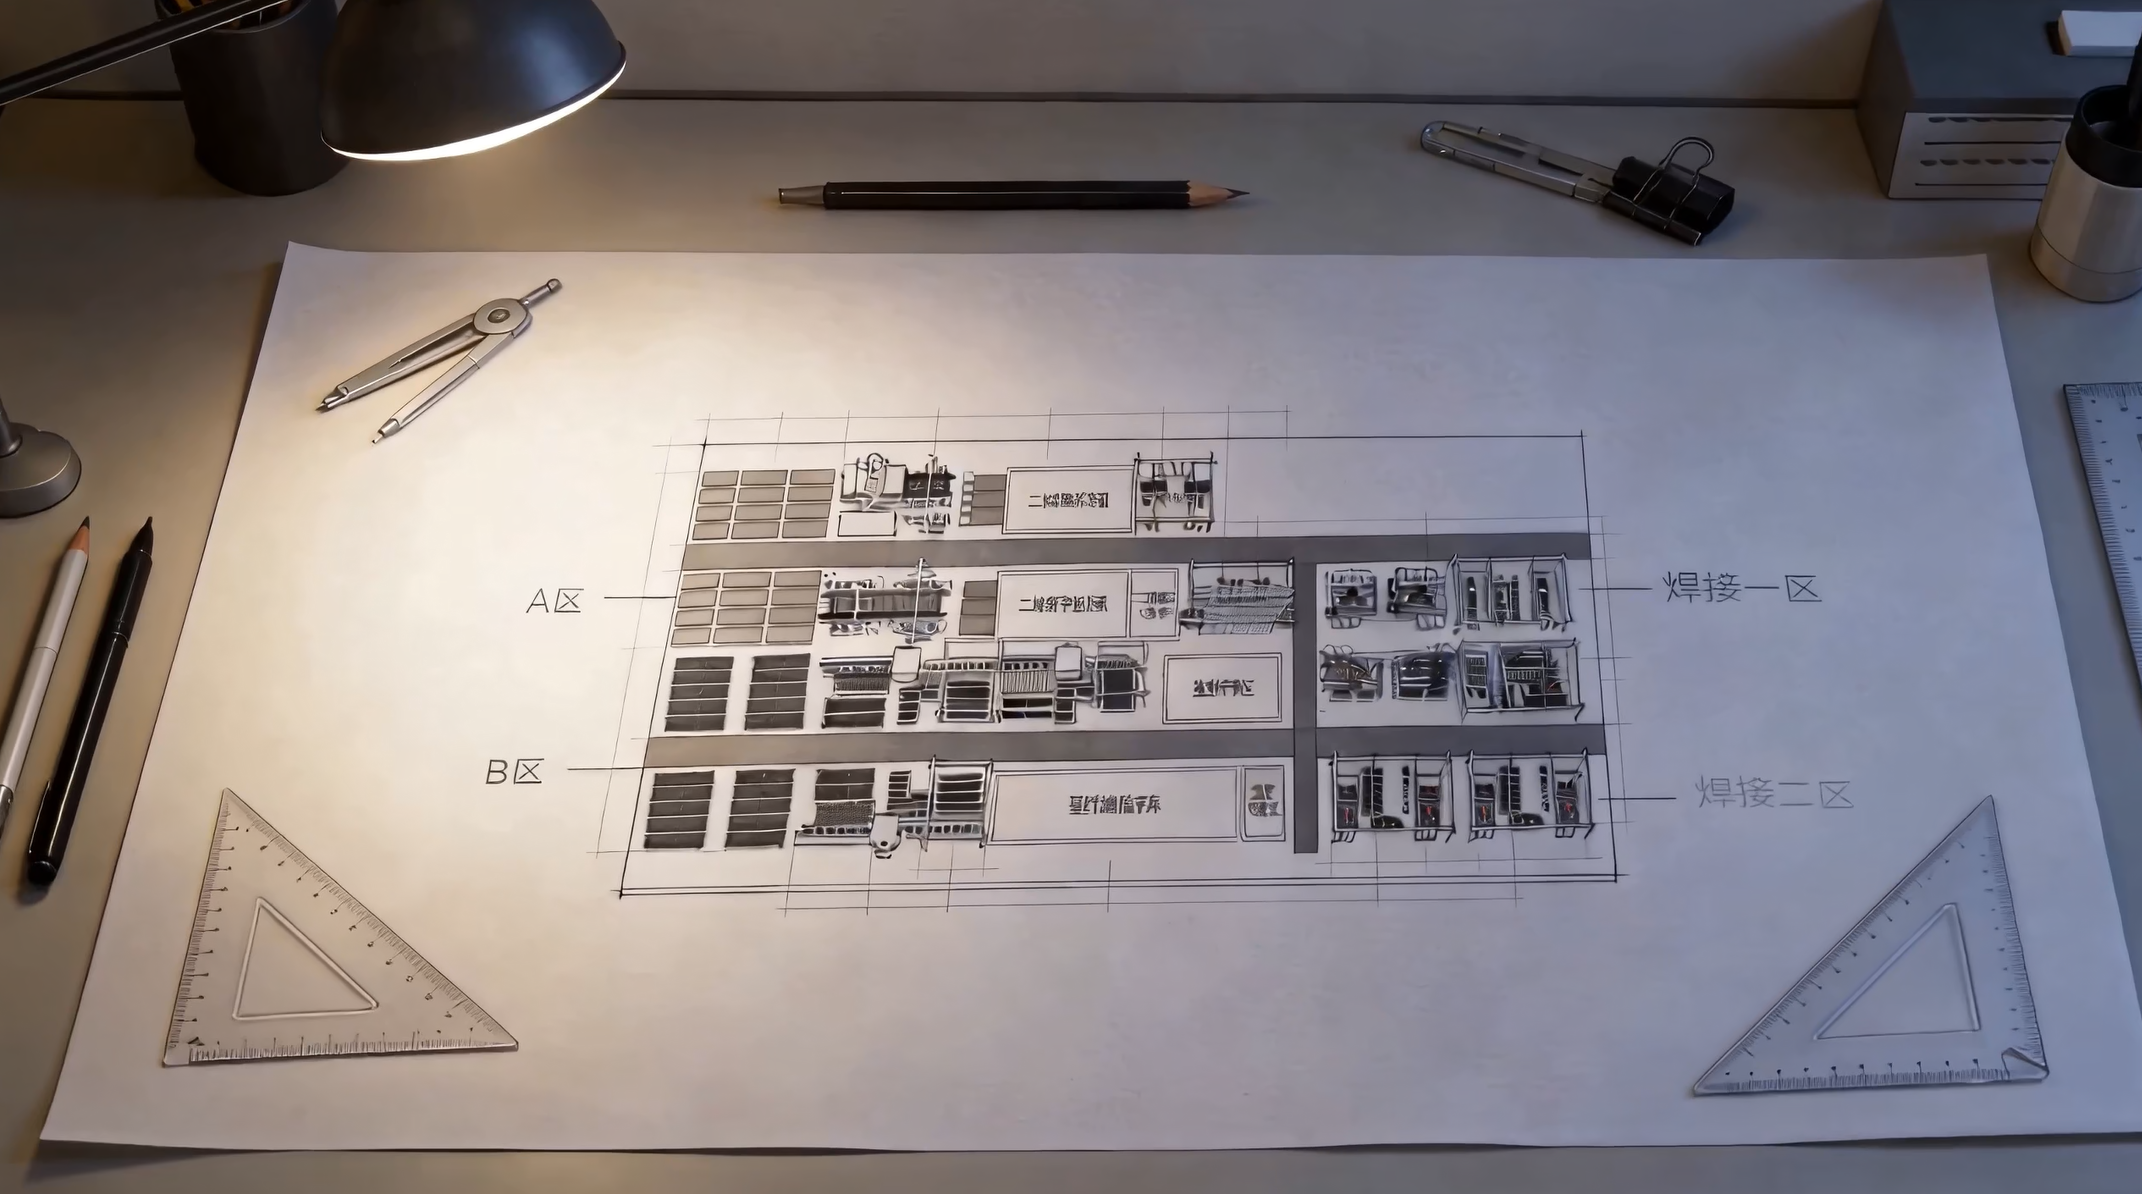
基于生产工艺、工厂空间、产量、能耗等要求,对产线布局、生产制造路径、物流及配送等进行顶层规划。
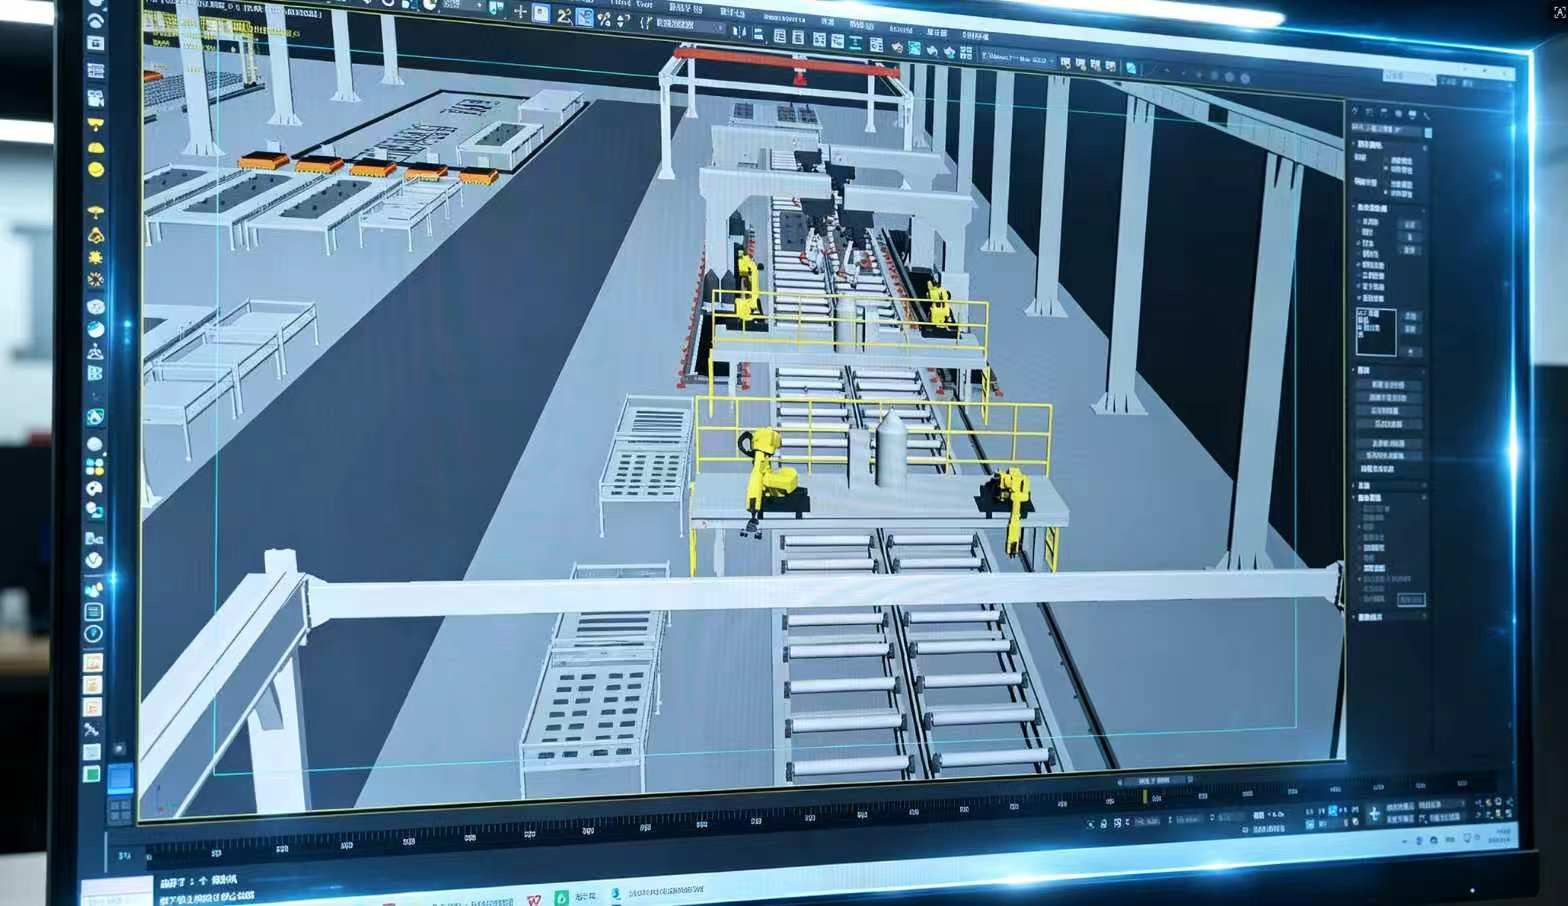
基于客户工艺需求开展产线设计、生产设备配置、非标设备设计与数字化协同设计,兼顾产能节拍与可拓展性,提供从模拟仿真、产线动画、数字孪生等设计服务。
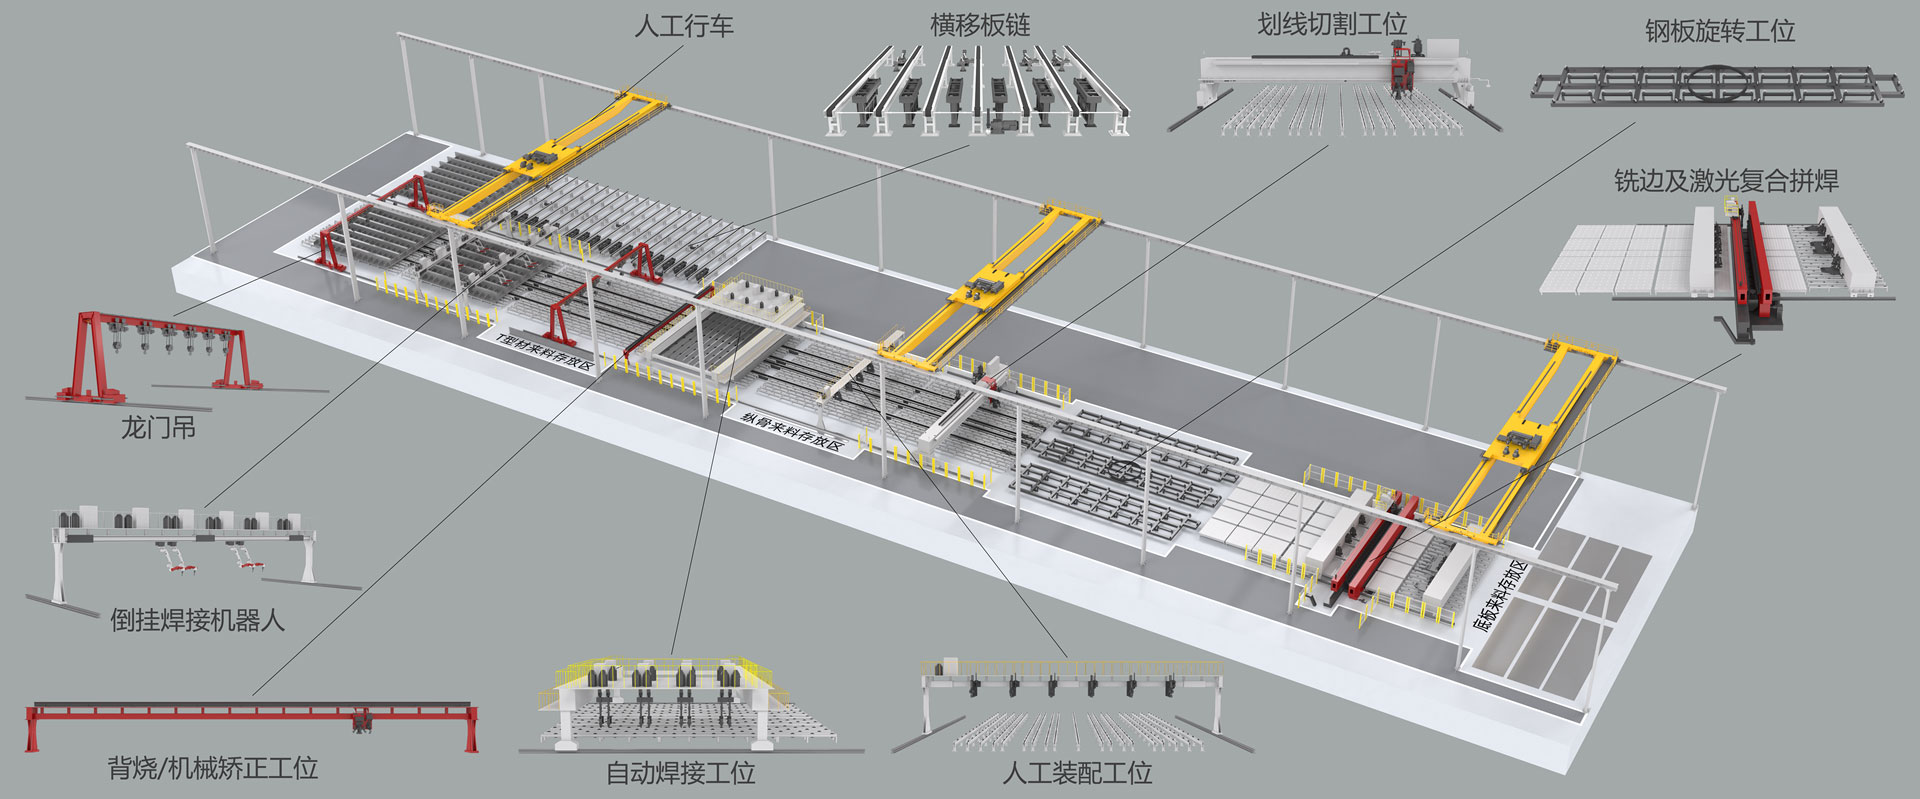
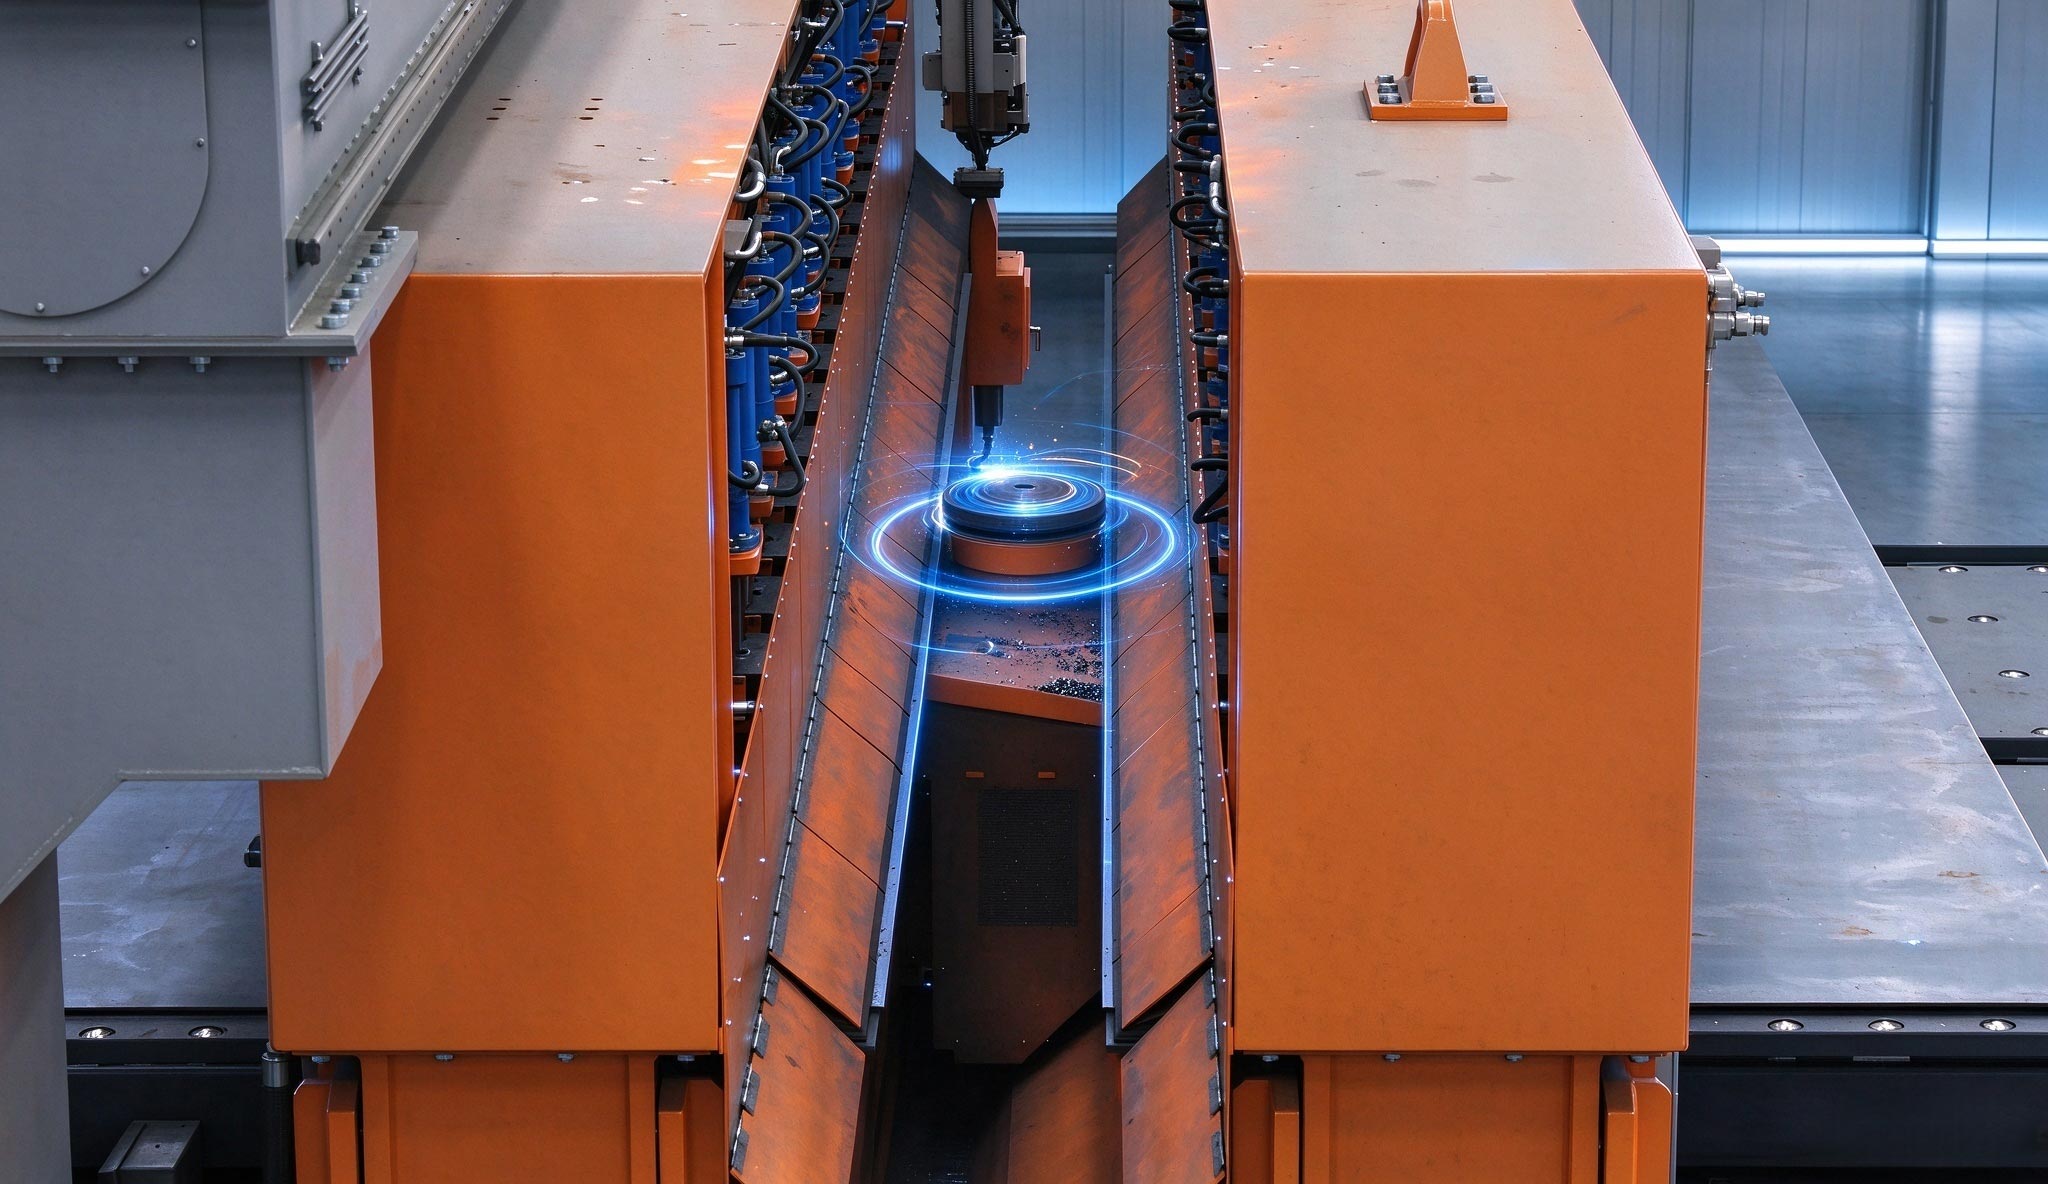
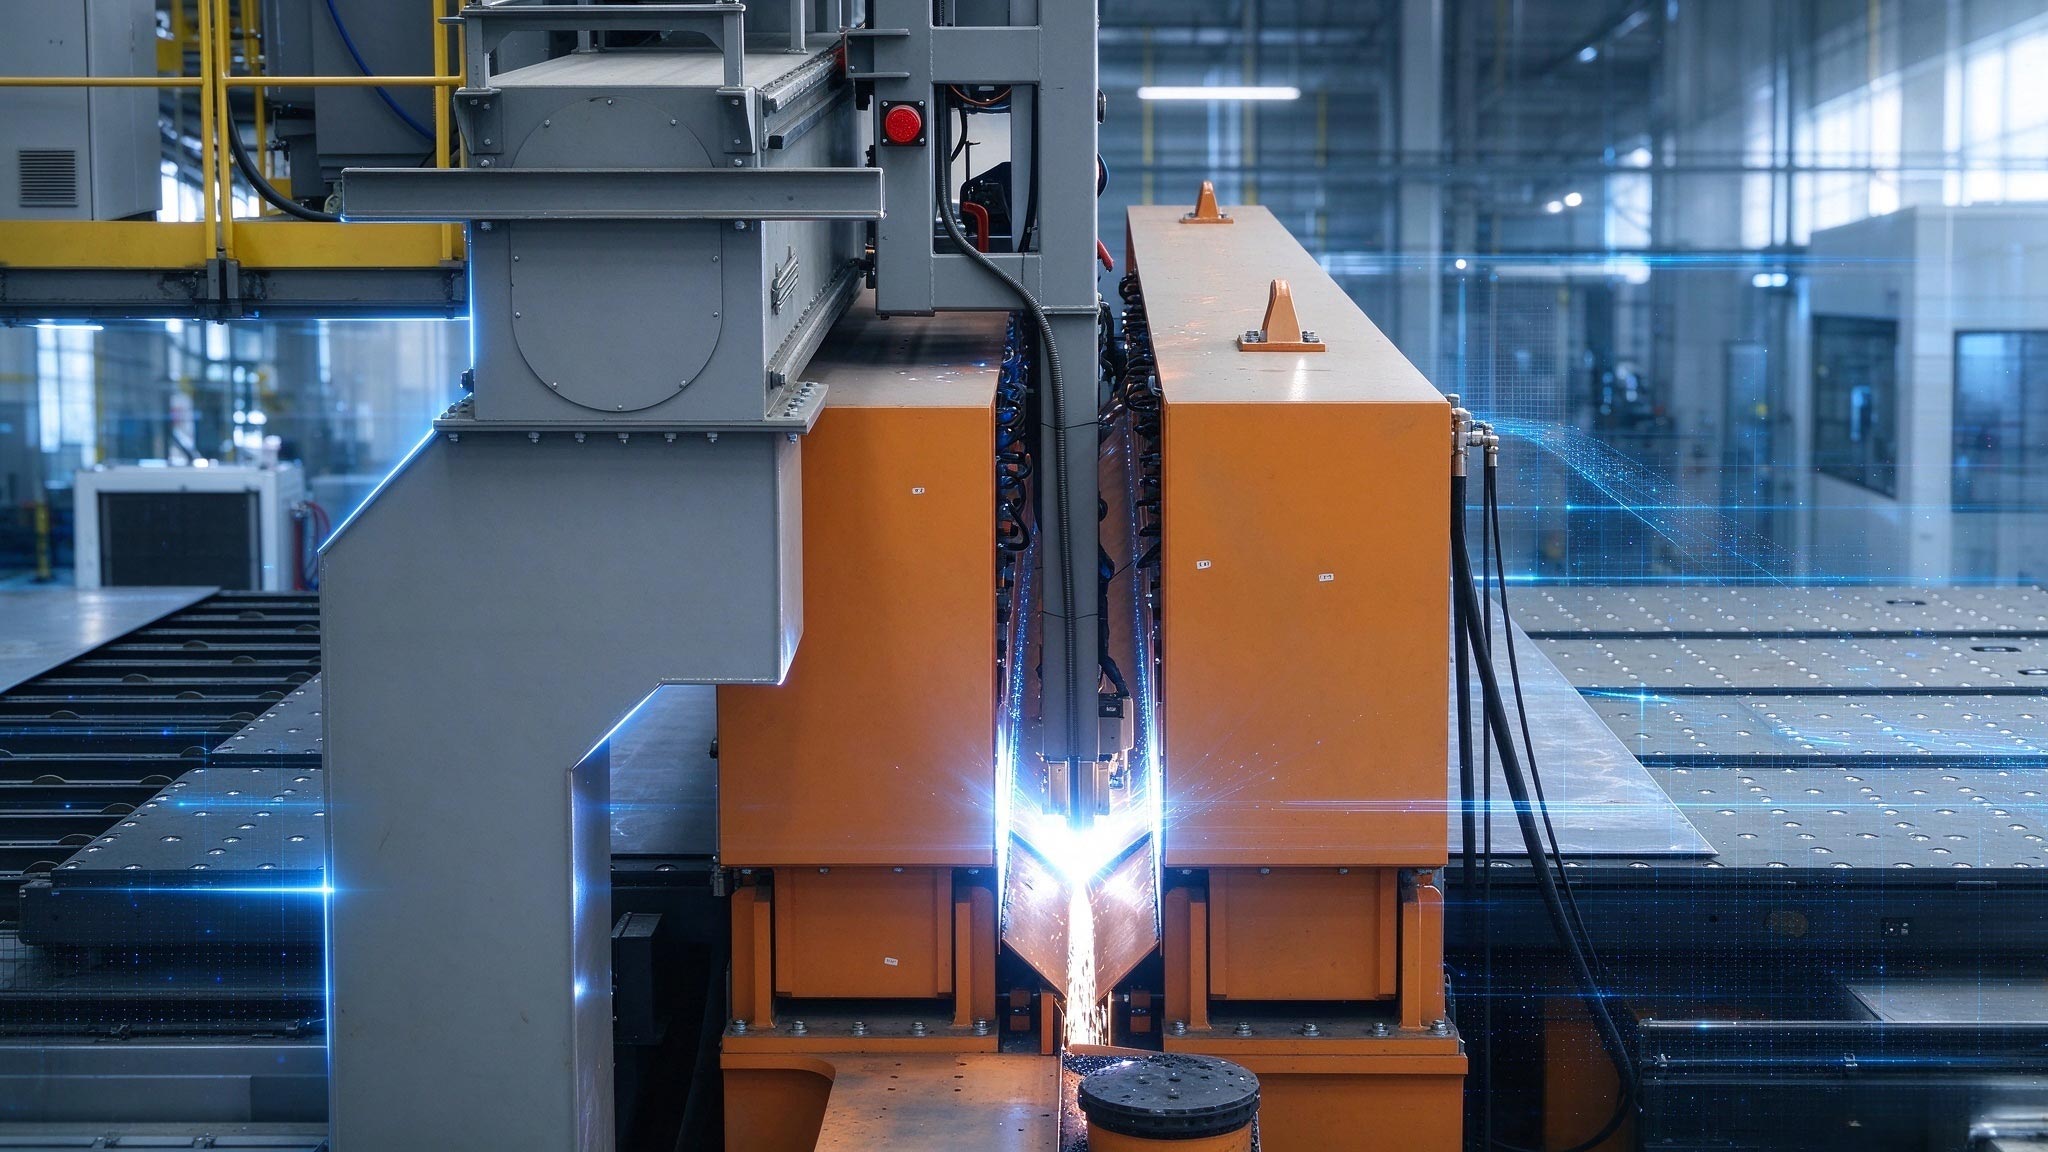
薄板片体焊接产线是由桁车上料设备、大型铣边设备、激光复合焊接设备、钢板旋转设备、划线设备、定位装置、纵骨焊接设备、背烧/矫正设备、桁车下料设备组合而成。
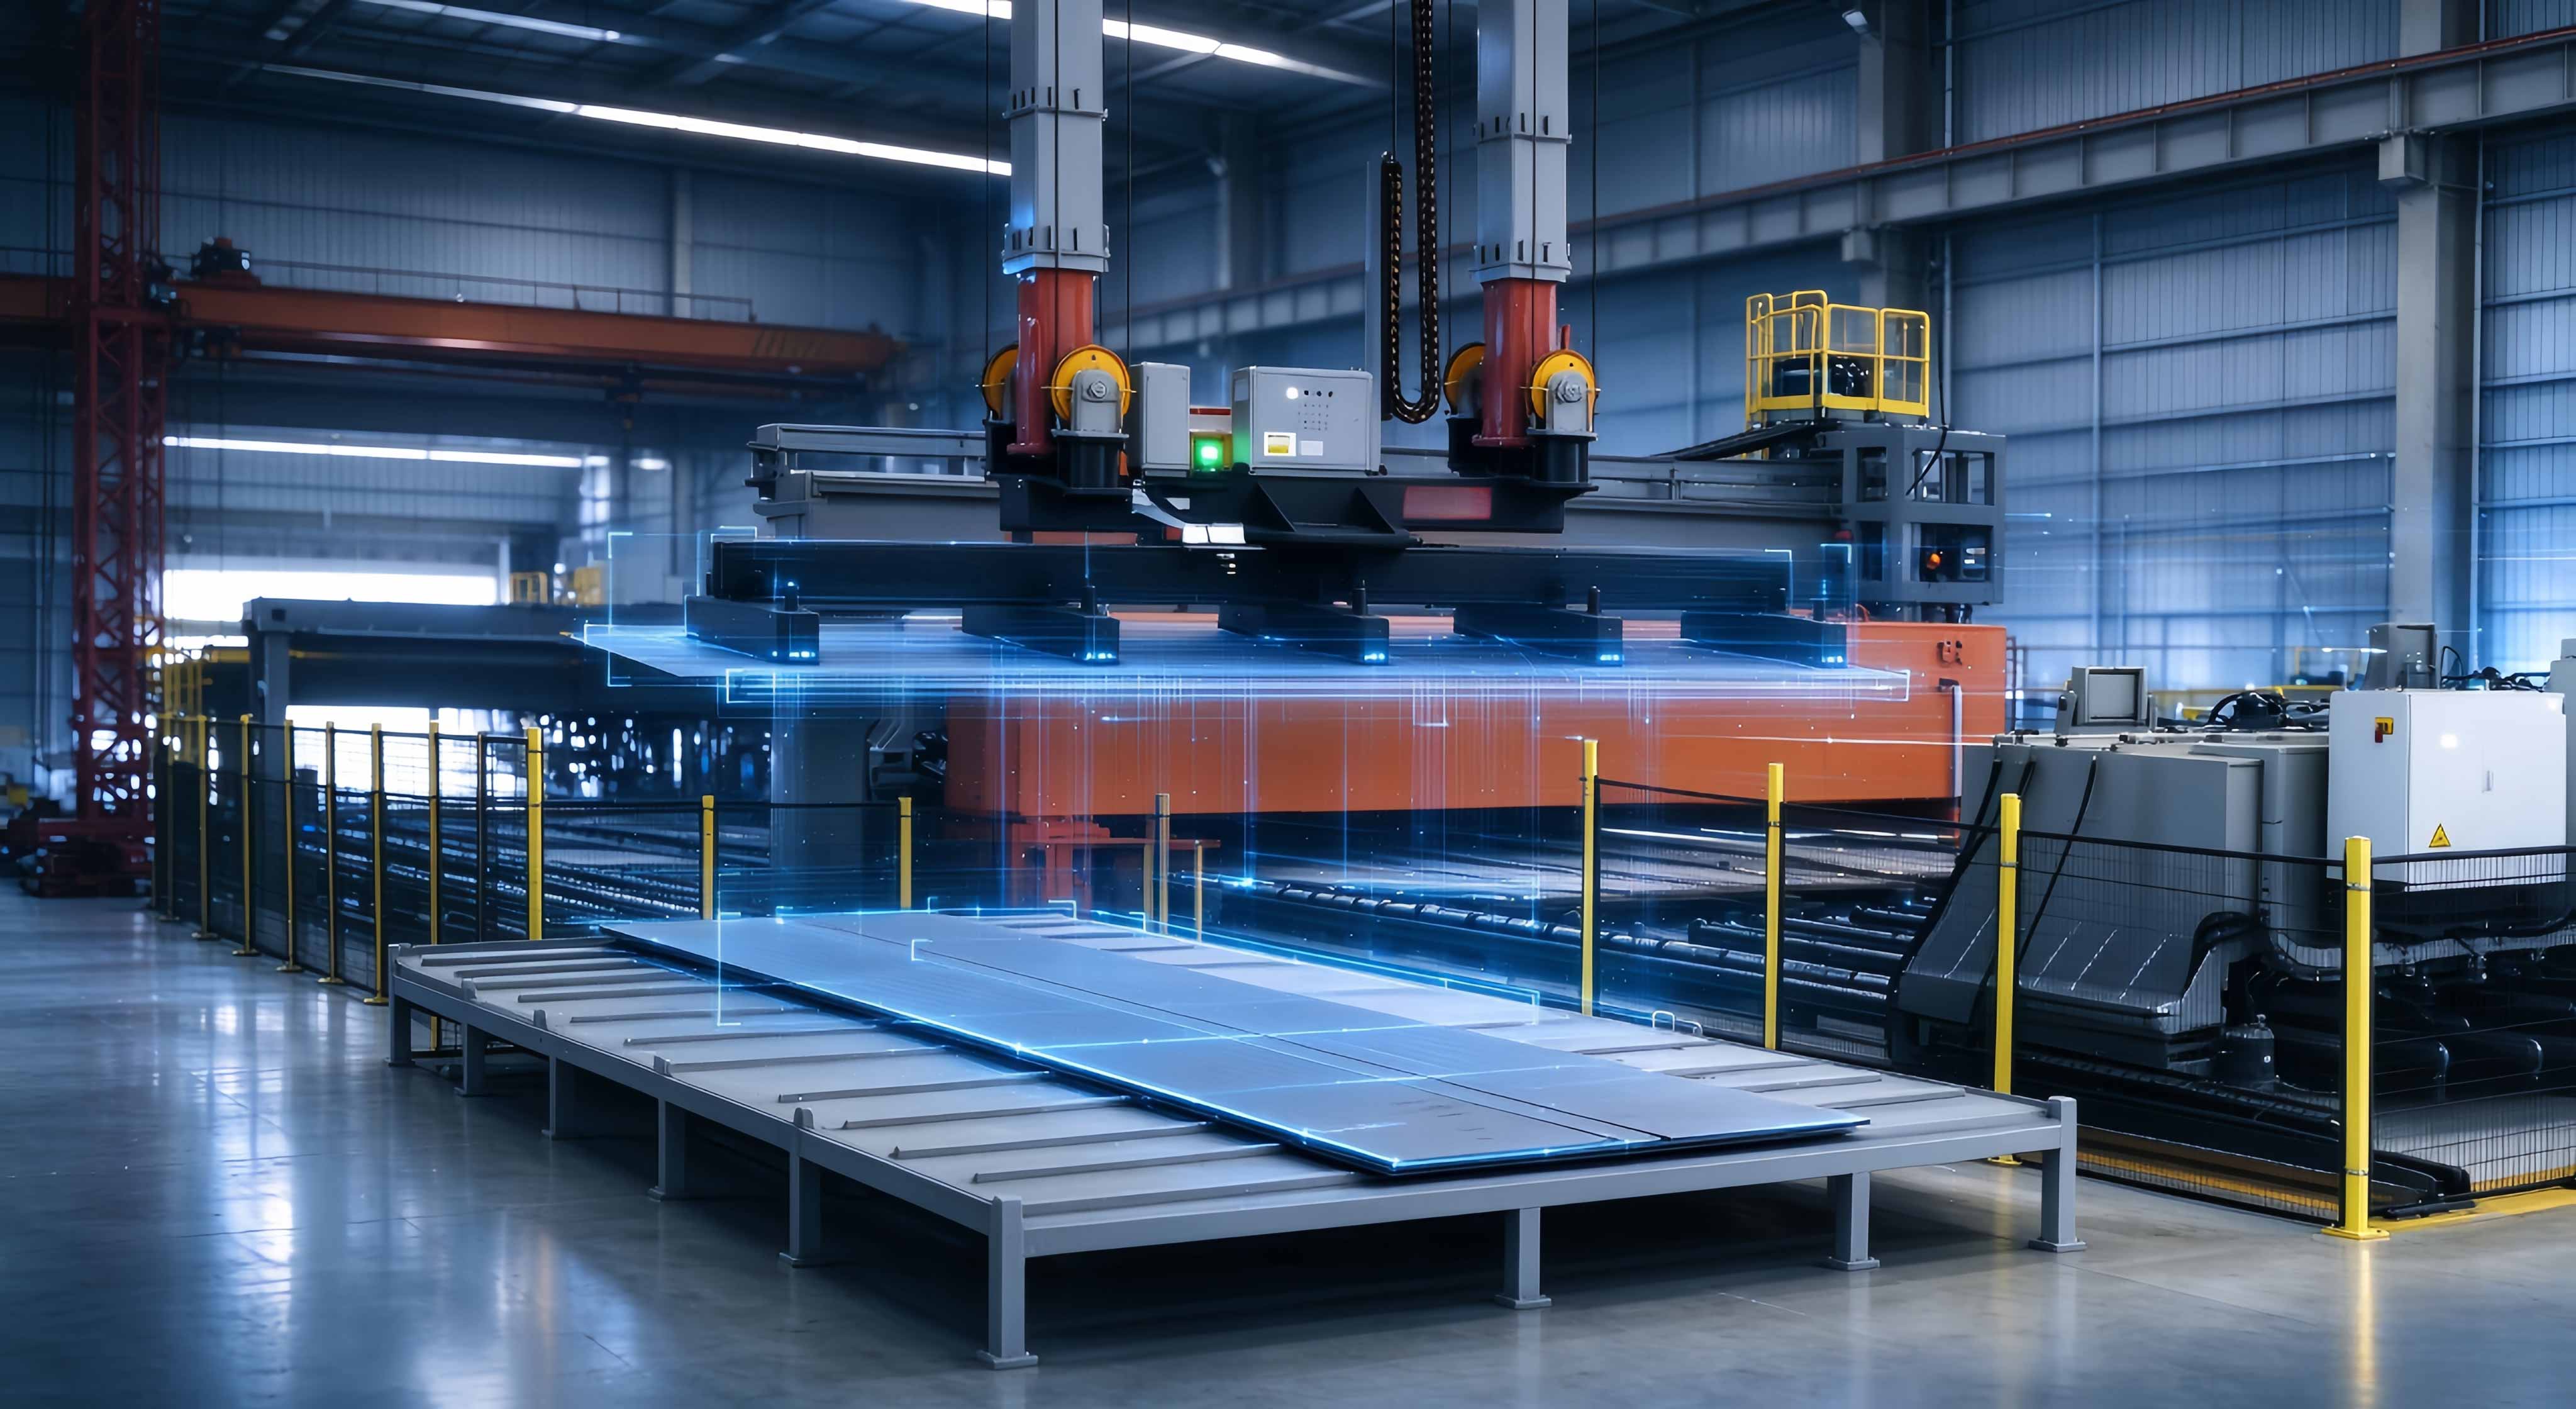
大型板材通过智能桁车自动上料至薄板片体焊接产线。
• 双侧铣削主轴 + 硬质合金刀盘,同时铣两块待拼板的对接边缘
• 伺服调刀:可铣直边(I 型坡口,零间隙对接)、微 V 坡口,可控钝边、铣削余量
• 配套:铣屑抽吸、冷却润滑、刀损监测;铣后板边直线度、端面粗糙度稳定,保证拼缝间隙趋近于 0
• 对中侧推机构:伺服对中,自动把两块薄板对齐,控制错边量
• 光纤激光器 + 冷水机、MAG/CMT 弧焊电源 + 推拉丝送丝机
• 一体化复合焊枪:激光光路 + 气保焊枪集成,光弧间距可调、同轴侧吹保护气
• 工艺特点:单面焊双面成型,焊速远高于埋弧焊,热输入小、薄板变形小
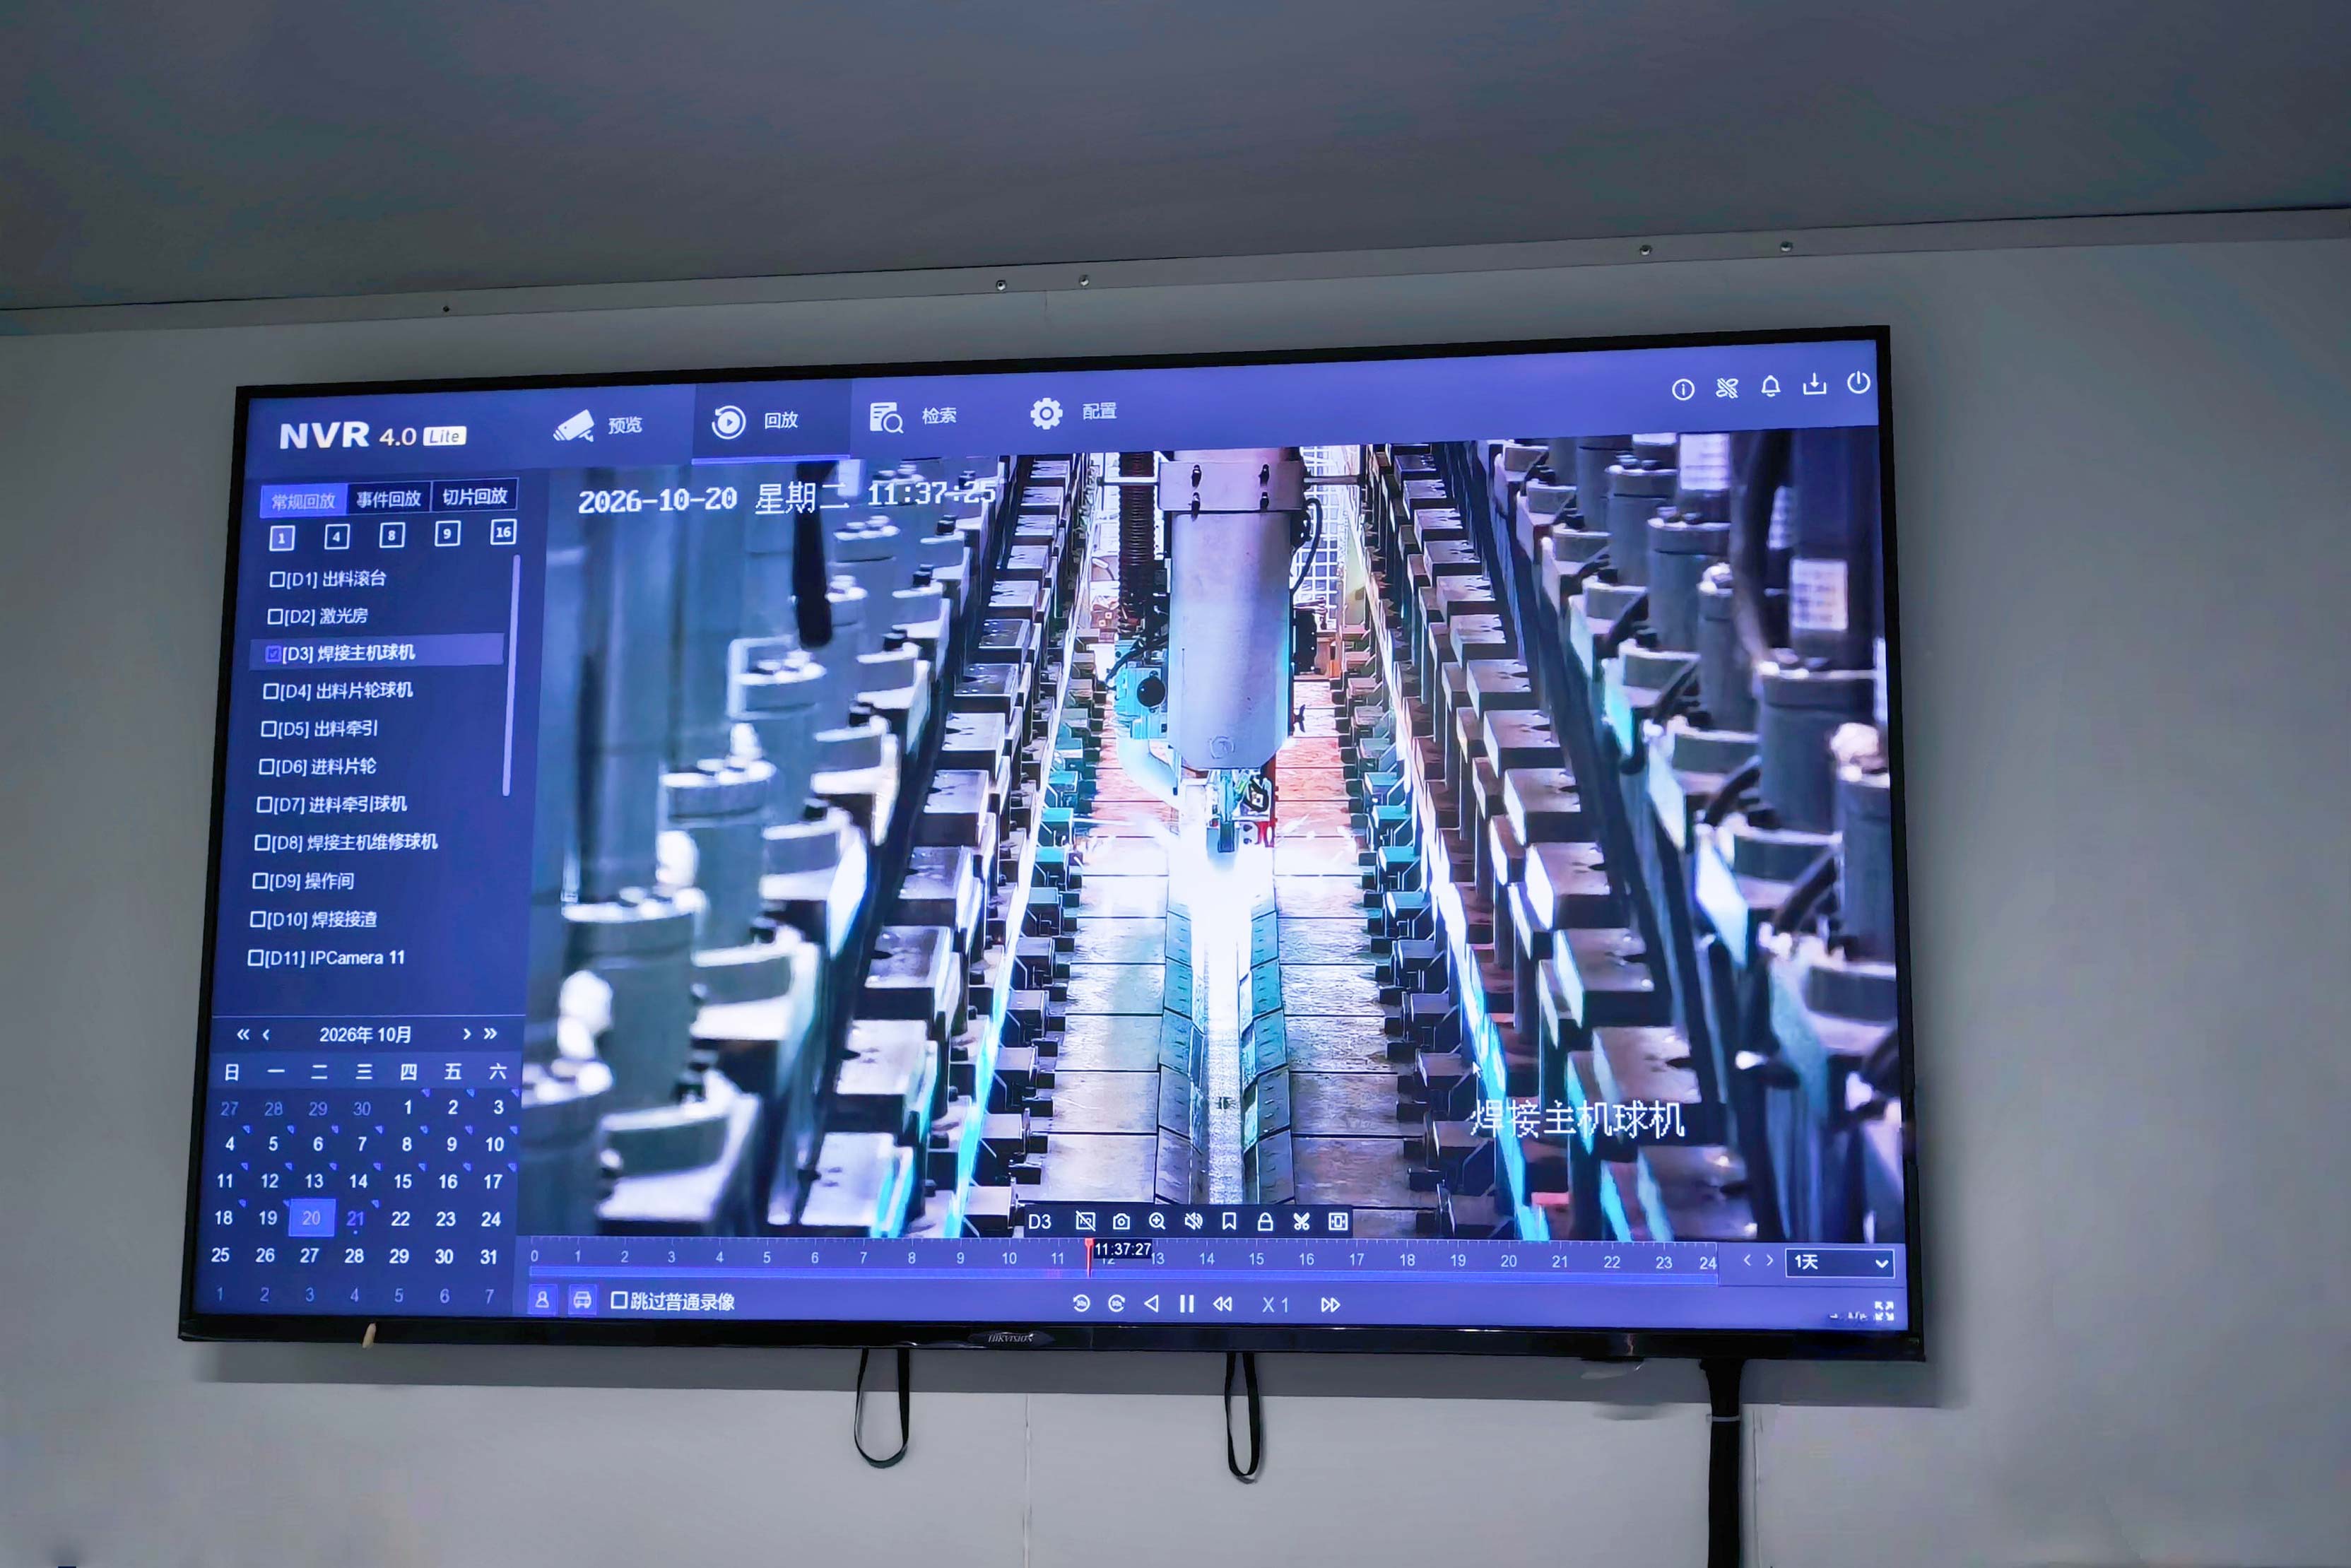
质量监控系统采集焊缝、形变、缺陷数据,实时监控铣边和焊接的工艺流程、预警质量缺陷,自动留存视频记录,提升产线自动化管控水平,助力提质降本。