光伏行业

光伏支架生产制造行业痛点
切割与焊接成型精度及质量不稳

切割与焊接成型精度及质量不稳

切割与焊接成型精度及质量不稳

母材(连接底板、转接加强板、连接件等板材,以及 C 型钢、方管、槽钢等型材)在切割、焊接环节的精度与一致性不足,直接影响支架装配质量。

切割精度不足:板材、型材下料尺寸与切口精度难以稳定达标。

焊接变形难控:焊接过程中工件受热变形,形态难以约束。

焊接良率不稳:焊接质量波动大,一次合格率难以保证。

物料仓储与齐套供料脱节

物料仓储与齐套供料脱节

物料仓储与齐套供料脱节

母材及零部件在仓储和供料环节衔接不畅,造成材料损耗与生产等待。

仓储适配困难:现有仓储方式与支架多规格板材、型材的存放需求不匹配。

齐套供料滞后:零部件不能按工单及时配齐供料,易造成停工待料。

生产效率与排产协同不畅

生产效率与排产协同不畅

生产效率与排产协同不畅

现场执行与计划层缺乏协同,订单、物料、工序之间衔接滞后。

排产协同不畅:排产与实际加工、物料供应不同步,工序衔接效率低。

齐套供料滞后、分拣效率低下:进一步放大节拍损失,使整体产能难以释放。

产线柔性与设备适配性欠缺

产线柔性与设备适配性欠缺

产线柔性与设备适配性欠缺

现有产线和设备难以适应光伏支架多规格、多品种的混批生产。

产线柔性欠缺:换规格、换型号时产线调整慢,难以响应多样化订单。

设备适配性不足:加工设备与不同板材、型材的工艺要求匹配度有限,制约切割、焊接的整体效能。

光伏支架工艺流程

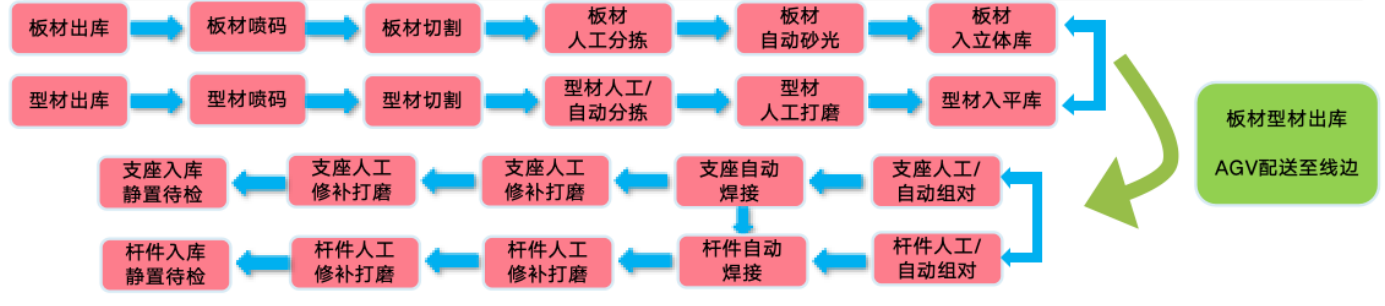
光伏支架制造以板材(连接底板、转接加强板、连接件等)和型材(C 型钢、方管、槽钢等主梁及檩条)为核心母材,先经下料、切割、冲孔等工序成型,再通过焊接、组装完成构件连接,随后进行表面防腐处理(如镀锌或喷涂),最后按订单分拣、齐套供料并包装入库。整个流程涵盖排产协同、物料仓储、加工焊接与成品交付,关键在于控制切割焊接精度、减少材料损耗、提高生产效率,并保障多规格产线的柔性适配与稳定良率。

光伏支架工艺流程
板材切割区

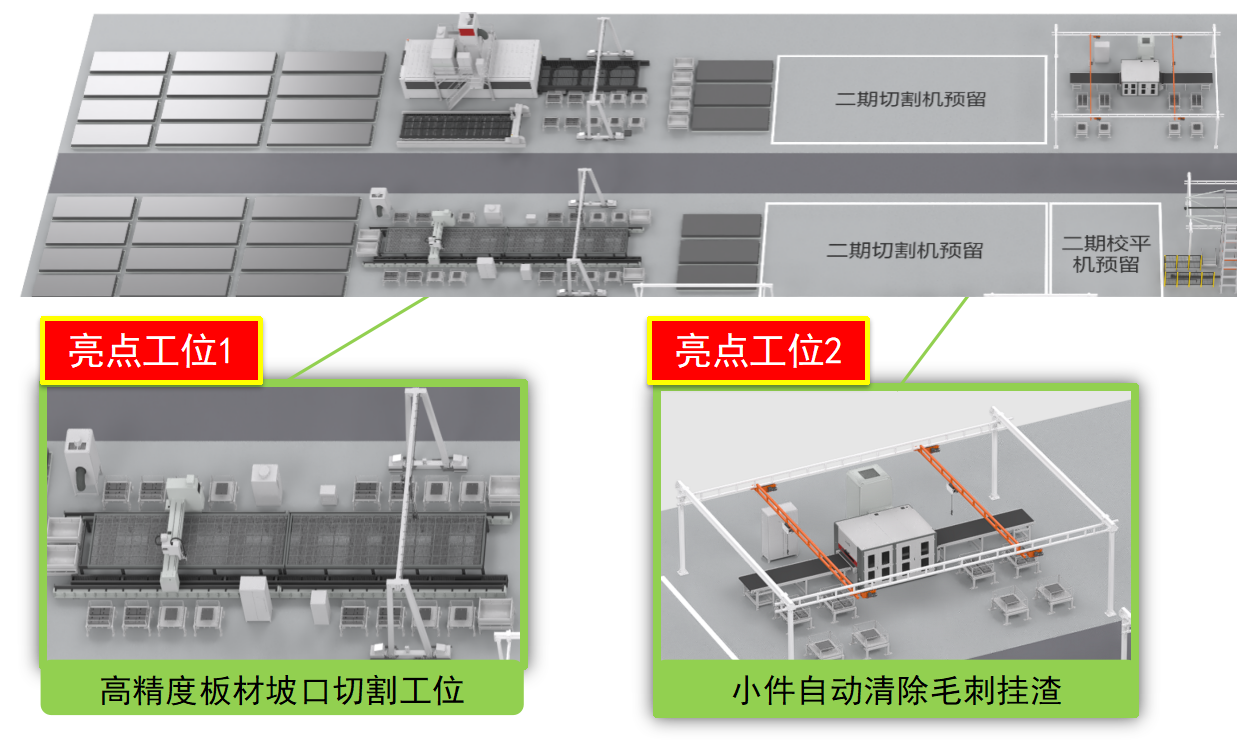
板材切割区配备板材喷墨打码机、交换工作台激光切割机、大幅面坡口激光切割机、小件离线砂光机等核心设备,可满足6-30mm板材切割需求,每班可切割零件8800件、切割长度5500m。

板材切割区
型材切割区

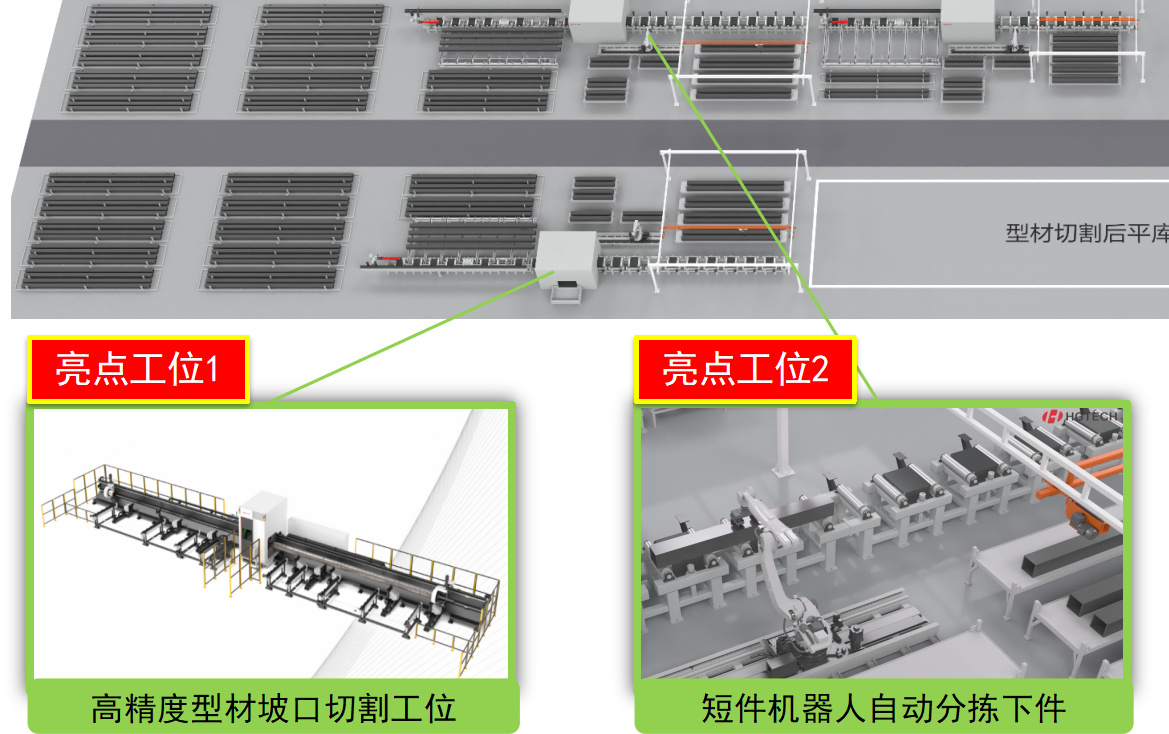
型材切割区配备平卧式激光切管机、侧挂式激光切管机等核心设备,可满足方管、H钢、角钢等各类截面型材混线切割需求,每班可完成220根,型材切割(短件)采用机器人自动下件,搭配套料软件、余料管理软件及下料产线中控系统,提升切割效率与材料利用率。

型材切割区
支座自动组对点焊工作站

支座自动组对点焊工作站,采用视觉识别技术、线激光跟踪引导技术等,满足全熔透点焊工艺要求,搭配机器人控制软件、焊接产线中控系统,实现站内全自动、智能化、无人化生产。4个支座焊接工作站,可以满足生产680件/班。

杆件自动化焊接工作站

杆件自动化焊接工作站采用自动组对点焊技术、线激光跟踪引导技术等,关键焊缝满足全熔透焊接工艺要求,搭配机器人控制软件、焊接产线中控系统,实现站内全自动、智能化、无人化生产。8个杆件焊接工作站,可满足生产440件/班。

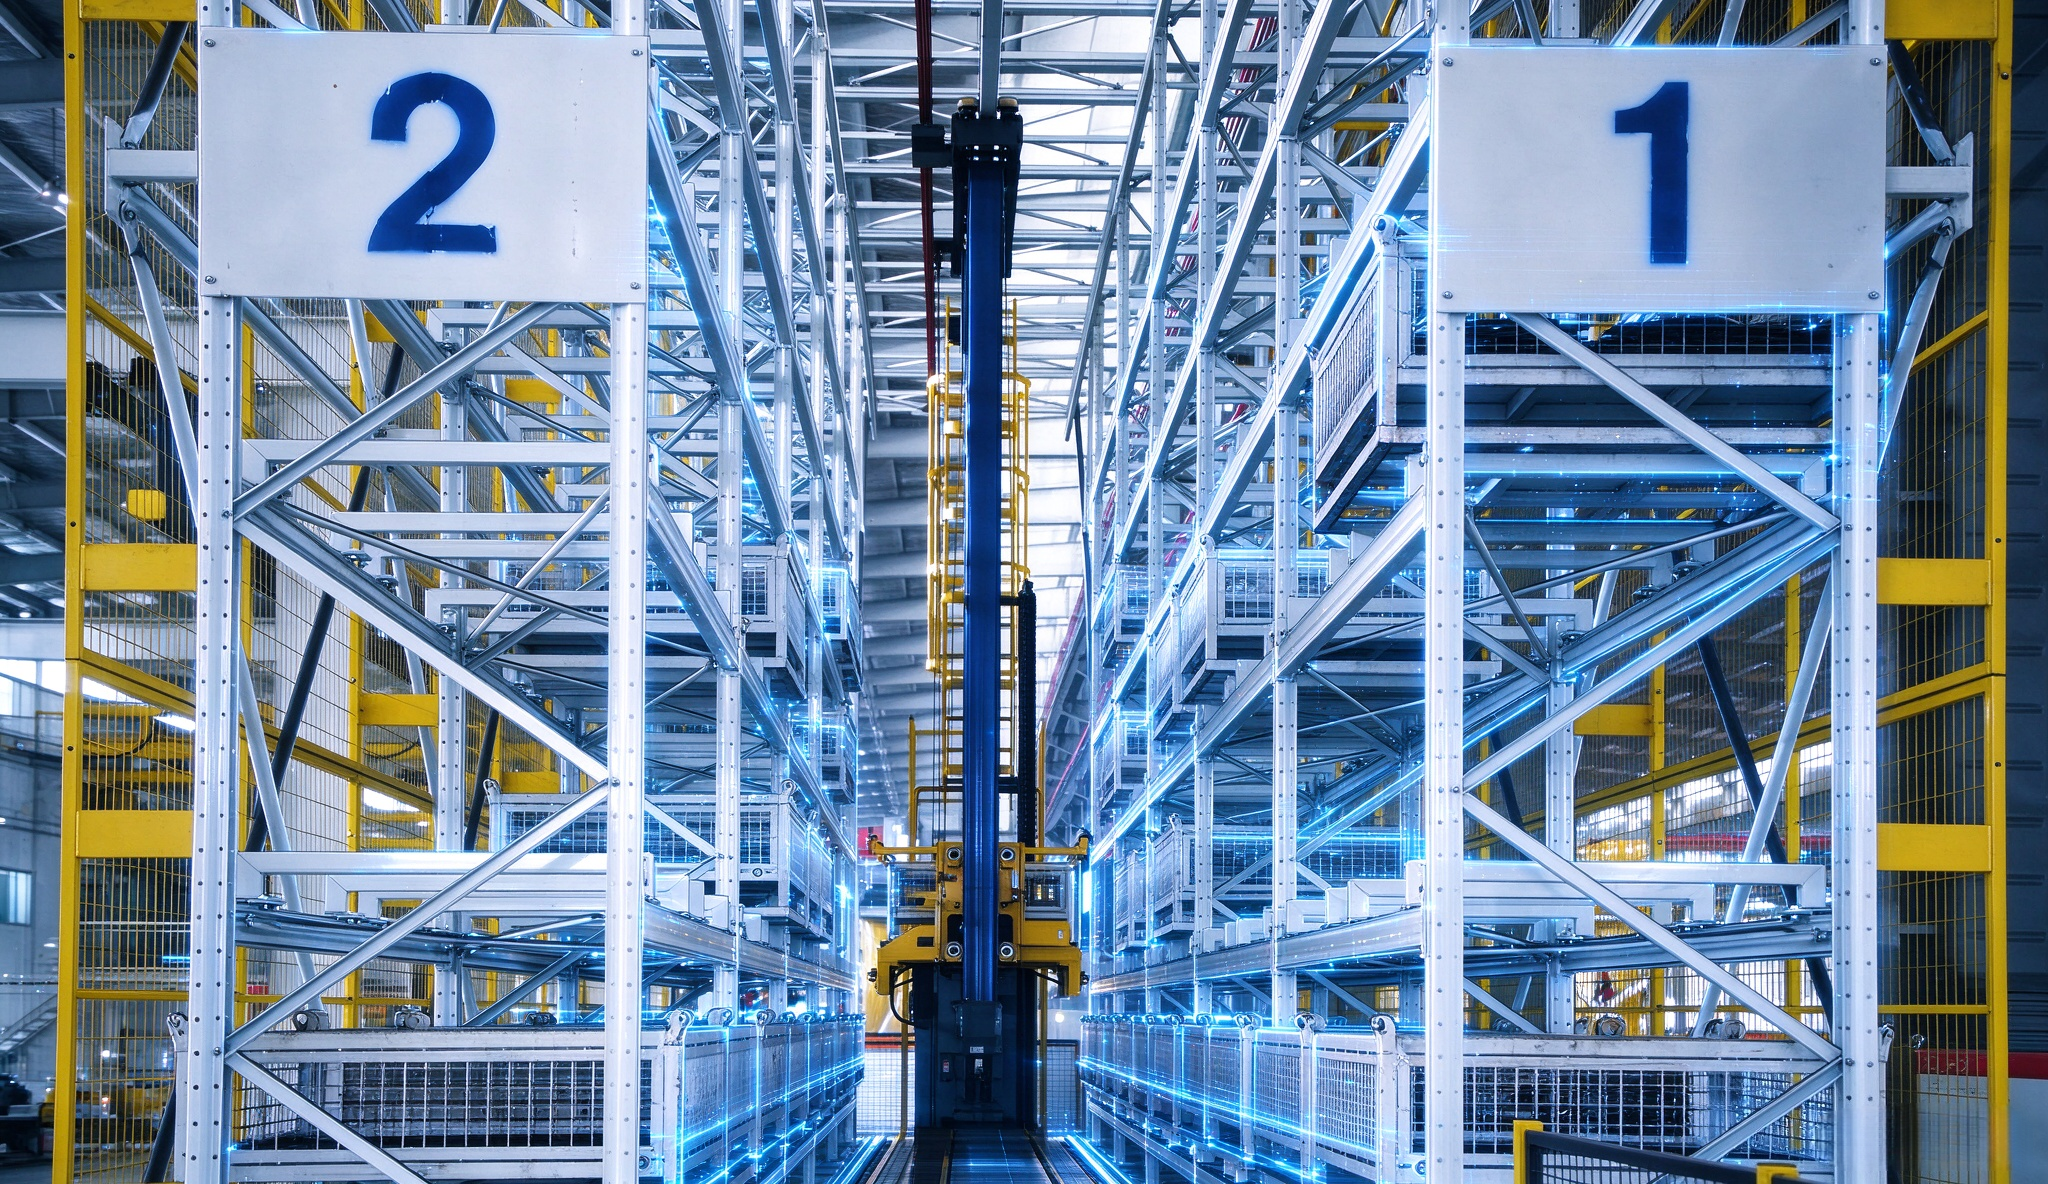
梭车立体仓库

托盘穿梭车立体仓库拣选解决方案通过智能调度系统控制托盘四向穿梭车、提升机、输送线等设备协同联动,高效灵活的完成各项搬运、存储、分拣、盘点等任务。适用于不规则的楼库以及高库、SKU种类不多,数量较多的场景、对整件或整托出入库效率要求较高、采用规则托盘或钢架存储等场景。

梭车立体仓库
0.066385s